Varak baskı deyince akla genelde düzgün bir zemine, belirli bir kalıpla, bire bir örtüşen temiz bir desen gelir. Ama bazen istediğiniz şey tam olarak bu değildir — belki elde üretilmiş, biraz "kusurlu" ve özgün bir hava yakalamak istiyorsunuzdur, belki de standart bir kalıbın basamayacağı bir yüzeyle uğraşıyorsunuzdur. İşte tam da bu noktada devreye sprey veya pistole ile varak uygulaması giriyor.
Bu yazıda, bu tekniğin ne zaman tercih edildiğini, adım adım nasıl uygulandığını ve en sık karşılaşılan hataları nasıl önleyebileceğinizi anlatıyoruz.
Bu Teknik Ne Zaman Tercih Edilir?
Pistole ile varak baskı, genellikle bitmiş ürünler üzerinde — yani dikilmiş, giyime hazır hale gelmiş parçalarda — son işlem olarak uygulanır. Standart baskı yöntemlerinden en önemli farkı, transferi sağlayan tutkalın katı halden çıkarılıp pistolede kullanılabilecek kadar akıcı bir hale getirilmesidir. Bu sayede tutkal, fırça veya kalıp yerine doğrudan sprey/pistole ile ürüne püskürtülebilir.
Bu, biraz daha "usta işi" bir teknik. Sonucu belirleyen en büyük faktör, standart bir baskı makinesinin hassasiyeti değil, uygulamayı yapan kişinin el becerisi ve tecrübesi.
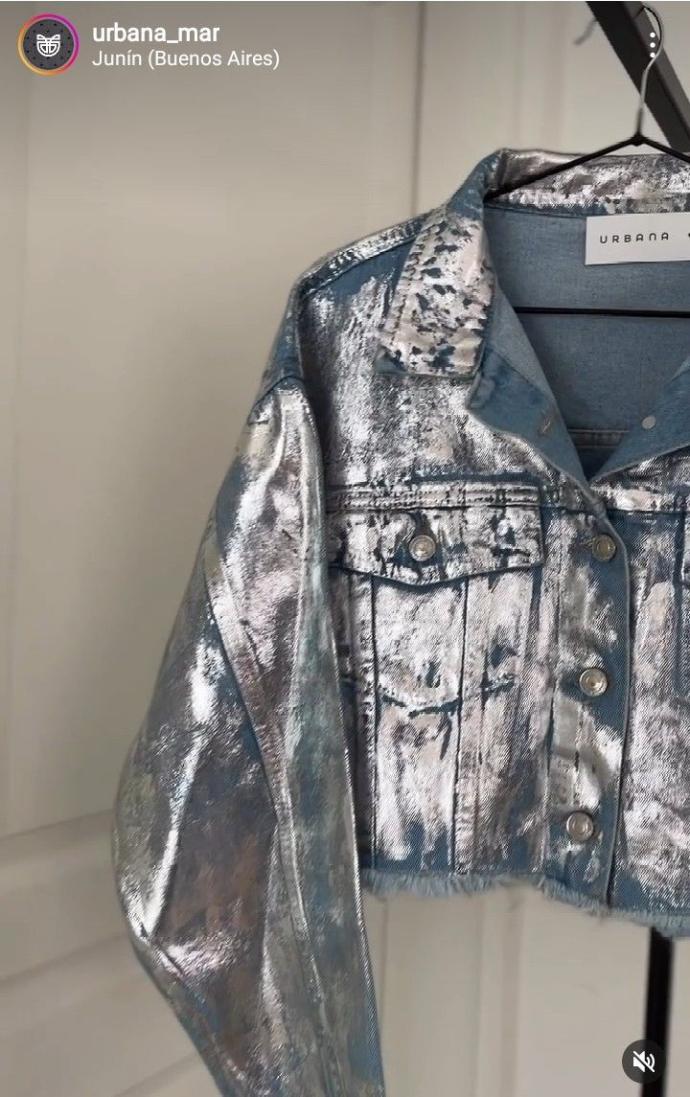
Adım Adım Uygulama
1. Patın Ürüne Aktarılması
Pat (akışkan hale getirilmiş tutkal), sprey veya pistole yardımıyla ürünün varak basılacak bölgesine püskürtülür. Bu aşamada gözünüzün önünde tutması gereken tek bir kural var: eşit ve yeterli dağılım. Patın ürün yüzeyine ne kadar homojen yayıldığı, varağın sonradan yüzeyde ne kadar kalıcı olacağını doğrudan belirliyor.
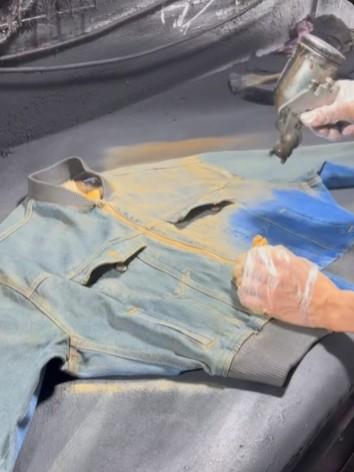
Kumaş üzerinde çalışıyorken, may çizgilerinin, hav yapısının veya katlı bölümlerin iç kısımlarına patın düzgünce nüfuz edip etmediğini mutlaka kontrol edin — bu detaylar gözden kaçtığında sonuç eşit olmayan bir baskı olarak karşınıza çıkar.
Pratik bir ipucu: Mamulün formuna uygun özel kalıpları ürünün iç kısmına yerleştirerek püskürtme yapmak, hem işi kolaylaştırır hem de sonucu belirgin şekilde iyileştirir.
2. Fikse (Kurutma)
Pat uygulanmış ürünler 140°C'lik fırınlarda fikse edilerek kurutulur. Bu adım atlanacak ya da aceleye getirilecek bir aşama değil — fikse sonrası, varağın transfer olacağı tutkallı yüzeyde çatlak ya da kabartı olup olmadığını mutlaka kontrol edin. Bu tür yüzey hataları, baskı yıkandığında belirli bölgelerde dökülmelere yol açar ve haslık değerlerini düşürür — yani ürünün kalitesi, tam olarak burada belirleniyor.
3. Presleme
Fikse işlemi tamamlanan ürün artık varak transferi için hazırdır. Presleme parametreleri şöyle:
Pres Sıcaklığı
150–160°C
Pres Basıncı
5–6 bar
Temas Süresi
- Düz pres 8–10sn
- Rotopres 3–5mt/dk
4. Taşıyıcı Filmin Ayrılması
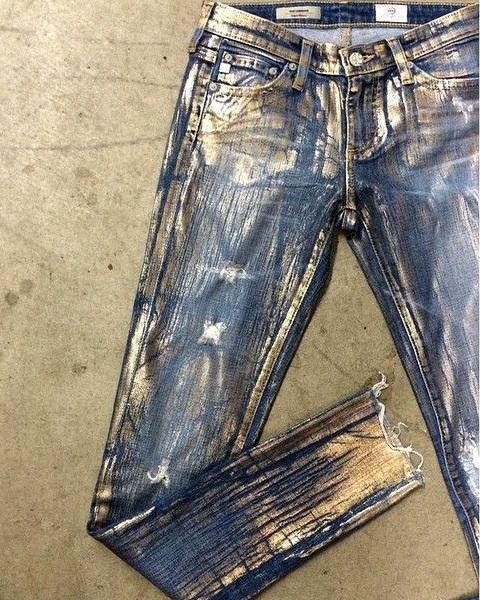
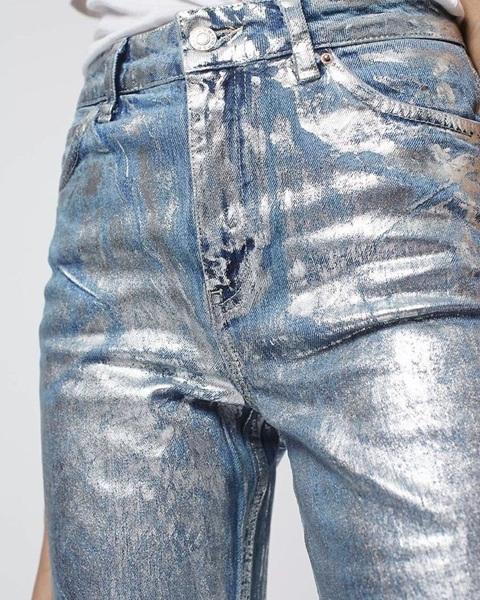
Son adım küçük ama sonucu doğrudan etkileyen bir detay: varak preslendikten hemen sonra taşıyıcı filmi ayırabileceğiniz gibi, biraz bekletip soğumasını da sağlayabilirsiniz. Filmi belirli bir süre bekledikten sonra ayırırsanız, varağın parlaklığı en üst seviyede ortaya çıkar. Acele etmemekte fayda var.
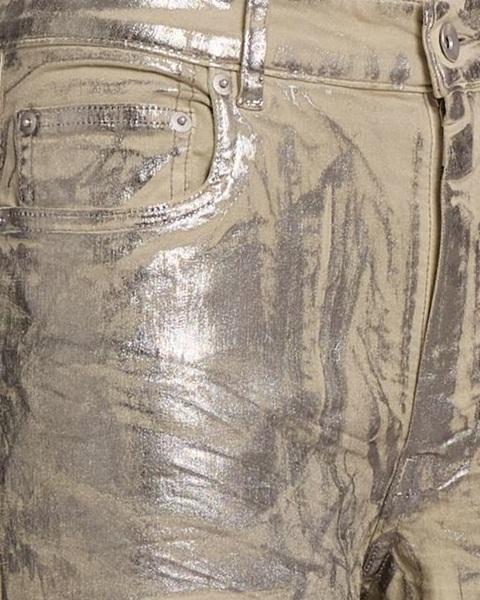
Özet: Dikkat Edilmesi Gerekenler
- Pat, ürün yüzeyine eşit ve yeterli şekilde dağıtılmalı
- Kumaşın may/hav/kat yapısına pat nüfuzu mutlaka kontrol edilmeli
- Uygun iç kalıpların kullanılması sonucu iyileştirir
- Fikse: 140°C
- Fikse sonrası yüzeyde çatlak/kabartı kontrolü şart
- Presleme: 150–160°C, 5–6 bar, dikeyde 5–10 sn / konveyörde 3–5 m/dk
- Taşıyıcı filmi bekletip ayırmak parlaklığı artırır
Bu teknikle ilgili sorularınız ya da özel bir uygulama senaryonuz varsa, UES Varak ekibi olarak size yardımcı olmaktan memnuniyet duyarız — İletişim sayfamızdan bize ulaşabilirsiniz.